
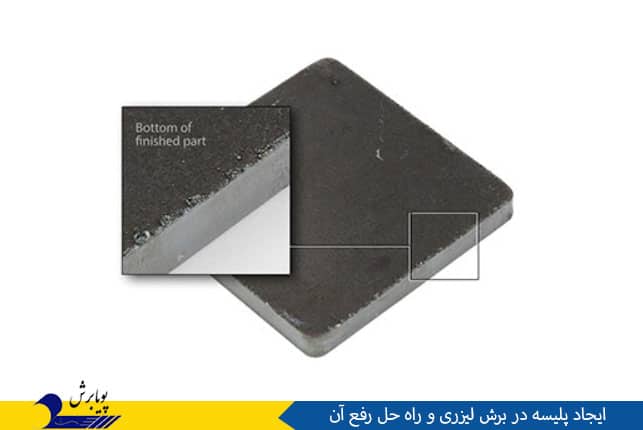
گِلِه ته قطعه همان پلیسهٔ فلزی دوباره منجمدشده است که به لبهٔ پایینی قطعهٔ برشخورده با لیزر میچسبد. پلیسه رایجترین عیب کیفی در برش لیزراست. این عیب عامل بیش از ۶۰٪ درخواستهای بازکاری در بسیاری از کارگاههای تولیدی محسوب میشود. گِلِه یک عیب تصادفی نیست؛ بلکه نشانهٔ مستقیم عدم تعادل انرژی، دینامیک گاز یا برهمکنش ماده است. هر نوع گِلِه به یک خطای پارامتری خاص اشاره دارد. رفع گِلِه مستلزم شناسایی عامل آن است: سرعت برش بیشازحد بالا یا پایین، فشار گاز کمکی نامناسب، جابهجایی نقطهٔ کانونی، خلوص ناکافی گاز، یا افت کیفیت نازل از مهم ترین عوامل ایجاد پلیسه هستند.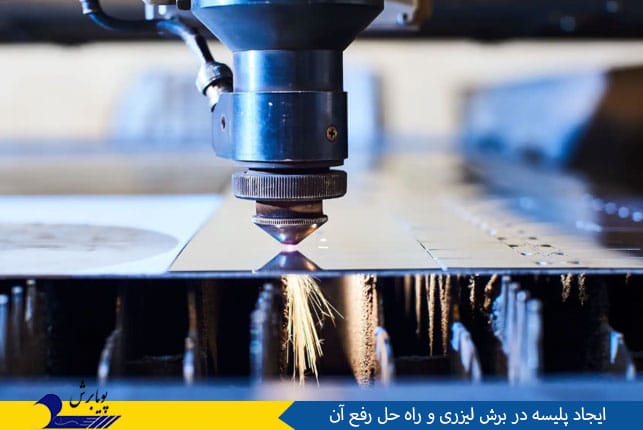 این مقاله یک به منظور عیبیابی بر اساس ظاهر گِلِه (قطرهای، نوار پیوسته، چسبندهٔ سخت، یا خارهای یکطرفه) ارائه میدهد. برای هر علت، تنظیمات پارامتری کمی به همراه ارجاع به جداول عیبیابی و راهحلهای دفترچهٔ راهنمای دستگاه برش لیزر آورده شده است. یک روال گامبهگام عیبیابی به همراه چکلیست نگهداری پیشگیرانه برای جلوگیری از بازگشت گِلِه نیز گنجانده شده است.
پلیسهها به این دلیل ظاهر میشوند که فلز در لبهٔ برش، پیش از آنکه کاملاً جدا شود، خم میشود، کشیده میشود، پاره میشود یا ذوب میگردد. در برش مکانیکی، بزرگترین پلیسه اغلب در جایی ظاهر میشود که ابزار از ماده خارج میشود. در برش لیزر و پلاسما، رسوب زبر زیر صفحه معمولاً فلز مذابی است که به طور کامل از برش خارج نشده است.
همچنین ابزار فرسوده تنها یک علت احتمالی است. سرعت نامناسب، پیشروی نامناسب، تکیهگاه ضعیف، لرزش، همترازی بد، فاصلهٔ سنبهای نادرست، جریان تراشهٔ مسدودشده، یا جریان گاز برش ضعیف میتوانند لبهای مشابه ایجاد کنند. پیش از سایش و حذف آن، عیب را بررسی کنید. شکل، موقعیت و زمانبندی آن اغلب نشان میدهد که ابتدا چه چیزی باید بررسی شود.
انواع پلیسه در برش:
- یک لبهٔ نازک و تیز
- یک لبهٔ تا خورده
- یک بخش زبر و پاره شده
- یک نقطهٔ کوچک در انتهای برش
- فلز شل در داخل یک سوراخ
- یک رسوب سخت در زیر برش حرارتی
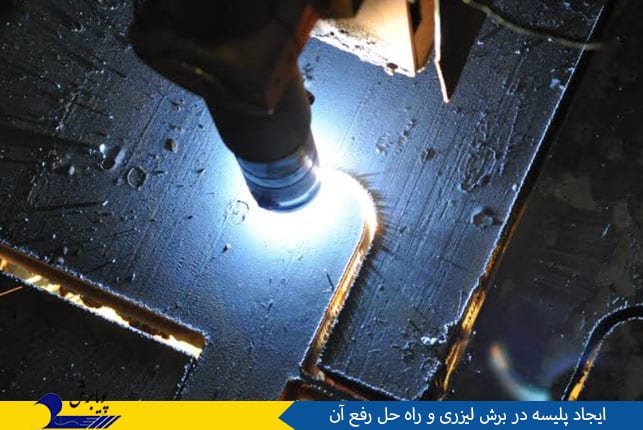
پلیسهٔ مکانیکی معمولاً بخشی از فلز اصلی است که خم شده، کشیده شده، پخش شده یا پاره گردیده است. گِلِه و سرباره تفاوت دارند. آنها مواد ذوبشده یا اکسیدشدهای هستند که پس از برش لیزر، پلاسما یا برش هواگاز سرد شده و به لبه چسبیدهاند.
پلیسههای مکانیکی معمولاً به ابزار برش، پیشروی، فاصله، تکیهگاه قطعه یا جهت برش بازمیگردند. گِلِهٔ حرارتی معمولاً به ورودی حرارت، جریان گاز، فوکوس، ارتفاع مشعل، سرعت حرکت یا مواد مصرفی فرسوده بازمیگردد.
سمت ورود و خروج
سمت ورود، جایی است که ابزار ابتدا با ماده تماس پیدا میکند. سمت خروج، جایی است که ابزار از ماده خارج میشود. پلیسههای مکانیکی اغلب در سمت خروج بزرگتر هستند، زیرا آخرین لایهٔ فلز تکیهگاه کمتری دارد.
- یک مته معمولاً از بالا وارد و از پایین خارج میشود.
- یک پانچ از سمت پانچ وارد و از طریق قالب خارج میشود.
- دندانهٔ اره از یک سمت مقطع وارد و از سمت دیگر خارج میشود.
- یک فرز دارای لبههای ورود و خروج در طول مسیر خود است.
- گِلِهٔ لیزر و پلاسما معمولاً در زیر صفحه ظاهر میشود.
هنگام بررسی جهت، از سه تست متفاوت استفاده کنید:
- قطعه را برگردانید: سطوح بالا و پایین را جابهجا کنید.
- قطعه را ۱۸۰ درجه بچرخانید: همان سطح را رو به بالا نگه دارید، اما موقعیت آن را روی میز معکوس کنید.
- مسیر برش را معکوس کنید: جهت حرکت ابزار یا مشعل را تغییر دهید.
برگرداندن قطعه، سطوح ورود و خروج را بررسی میکند. چرخاندن قطعه، بررسی میکند که آیا عیب از دستگاه پیروی میکند. معکوس کردن مسیر، بررسی میکند که آیا عیب از جهت برش پیروی میکند.
بررسی ایجاد پلیسه از نظر شکل و ظاهر آن در برش لیزری:
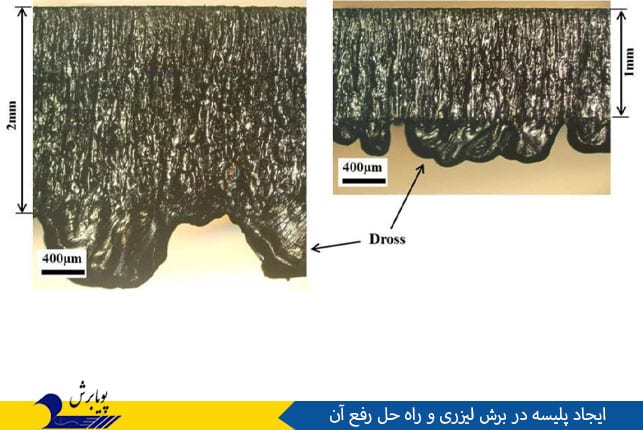
شکل پلیسه در دستگاه برش لیزری نمیتواند یک علت را ثابت کند، اما میتواند جستجو را محدود کند.
| آنچه میبینید | علل احتمالی | ابتدا بررسی کنید |
| پلیسه در حین تولید بزرگتر میشود | سایش ابزار، سایش مواد مصرفی، آلودگی، حرارت، یا تجمع تراشه | مقایسه با یک ابزار یا مادهٔ مصرفی تأییدشدهٔ خوب |
| پلیسه به طور ناگهانی ظاهر میشود | لبهٔ خردشده، فیکسچر شل، نازل آسیبدیده، یا تغییر ماده | به دنبال چیزی باشید که پس از قطعهٔ خوب قبلی تغییر کرده است |
| پلیسه در یک طرف بزرگتر است | نامیزانی، جهت خروج، تکیهگاه ضعیف، مادهٔ تابخورده، یا جریان ناهموار گاز | قطعه را بچرخانید و مسیر برش را معکوس کنید |
| پلیسه بزرگ در انتهای برش | قطعه قبل از اتمام جداسازی حرکت کرده یا افتاده است | قسمت تمامشده را نزدیک به نقطهٔ برش تکیهگاه بزنید |
| لبهٔ نازک و تیز | سایش کم ابزار، سایش، مادهٔ انعطافپذیر، یا تکیهگاه ضعیف خروج | لبه را بررسی کنید و تأیید کنید که پیشروی خیلی کم نیست |
| لبهٔ ضخیم تا خورده | ابزار کند، نیروی بیش از حد، یا فاصلهٔ سنبهای بیش از حد | ابزار و تنظیمات برش را بررسی کنید |
| رسوب سخت در زیر برش حرارتی | سرعت حرکت زیاد، جریان ضعیف گاز، فوکوس اشتباه، فاصلهٔ بیش از حد مشعل، یا مواد مصرفی فرسوده | قبل از تغییر سرعت، سختافزار و گاز را بررسی کنید |
| عیب عمدتاً در گوشهها | کاهش سرعت دستگاه، حرارت اضافی، خروج محلی ابزار، یا تکیهگاه ضعیف | تنظیمات گوشه و تکیهگاه محلی را بررسی کنید |
علل اصلی ایجاد پلیسه در برش لیزری
ابزارهای فرسوده: یک تیغه، مته، پانچ، فرز کند، ماده را هل میدهد به جای اینکه آن را تمیز برش دهد. به دنبال افزایش بار دستگاه، صدای برش بلندتر، سطوح زبرتر، تراشههای تغییر رنگداده یا علائم تکراری ناشی از دندانهٔ آسیبدیده باشید.
یک ابزار ممکن است کامل به نظر برسد در حالی که لبهٔ آن قبلاً گرد شده است. ماده و برنامه را بدون تغییر نگه دارید، یک ابزار خوب شناختهشده نصب کنید و قطعهٔ بعدی را مقایسه کنید.
سرعت اشتباه: سرعت برش مکانیکی و سرعت حرکت حرارتی تنظیمات متفاوتی هستند. در ماشینکاری، سرعت نامناسب میتواند سایش، چسبندگی ماده، حرارت یا سایش لبه را افزایش دهد. در برش حرارتی، حرکت بسیار آهسته ممکن است برش پهن و رسوبات سنگین ایجاد کند، در حالی که حرکت بسیار سریع ممکن است نفوذ ناقص یا گِلِهٔ سخت لبهٔ پایینی بر جای بگذارد.
پیشروی اشتباه: پیشروی بسیار کم ممکن است باعث شود لبه سایش کند به جای اینکه تراشهٔ مناسبی تشکیل دهد. پیشروی بسیار بالا نیروی برش را افزایش میدهد و ممکن است ابزار را خم کند، قطعه را جابهجا کند، دندانهها را بشکند یا لبهٔ خروج را پاره کند.
همترازی ضعیف: پانچی که مرکز نیست، مشعل کج، تیغهٔ ارهای که مربع نیست، بیرونزدگی دوک، یا نازل لیزر خارج از مرکز میتوانند باعث شوند یک طرف بدتر از طرف دیگر باشد.
تکیهگاه ضعیف: ورق نازک، میلهٔ بلند، لوله و پروفیلهای باریک میتوانند در حین برش حرکت کنند. قطعه همچنین ممکن است در نزدیکی انتهای عملیات اره یا برش سقوط کند. تکیهگاه را نزدیک به برش قرار دهید بدون اینکه قطعه کار را خم یا له کنید.
لرزش: گیرههای شل، اورهنگ طولانی ابزار، بلبرینگهای فرسوده، کشش کم نوار اره، نگهدارندههای آسیبدیده و چرخهای سایش نامتعادل میتوانند باعث شوند لبه به طور مکرر از فلز خارج و دوباره وارد شود. برش ممکن است امواج یا علائم ارتعاش مکرر نشان دهد.
حذف ضعیف تراشه: تراشههای گیرکرده در اطراف دندانهٔ اره، مته یا فرز ممکن است دوباره برش داده شوند. این امر حرارت را افزایش میدهد، به ابزار آسیب میزند و قطعه را خط میاندازد.
۱. آنچه پلیسه به شما میگوید (تشخیص بصری در ابتدا)
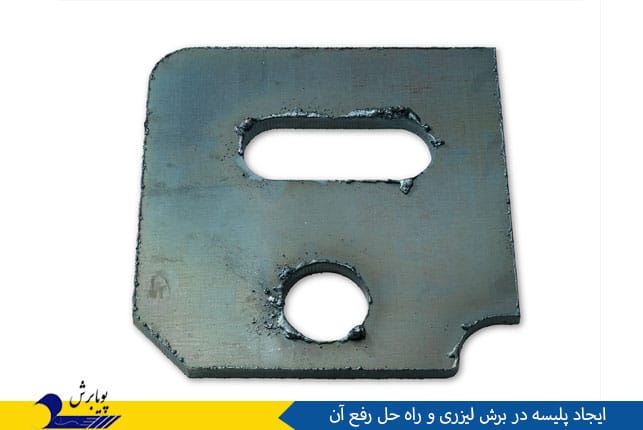
پیش از تغییر هر پارامتری، گِلِه را با یک ذرهبین ۱۰ برابری بررسی کنید و شکل، محل قرارگیری و چسبندگی آن را یادداشت نمایید.
| ظاهر گِلِه | علت اصلی | خطای پارامتری احتمالی |
| قطرهای، کوچک، بهراحتی قابل حذف | سرعت زیاد، فشار کم، فوکوس بالا | سرعت > مقدار بهینه، فشار گاز< مقدار توصیه شده، فوکوس بالای سطح |
| پلیسهٔ فلزی پیوسته، قابل حذف بهصورت یکپارچه | فوکوس بالا | موقعیت کانونی مثبت (بالای سطح) |
| پلیسهٔ سخت و چسبنده، دشوار برای حذف | سرعت زیاد + فشار کم + ناخالصیهای گاز + فوکوس بالا | چندین خطای ترکیبی |
| خارهای فقط در یک طرف | نازل غیرمرکز یا آسیبدیده | خطای هممحوری |
| گِلِهٔ بسیار ریز و مویی | فوکوس بالا (اندکی) یا فاصلهٔ نازل بیش از حد | فوکوس درست بالای سطح |
| گلولههای بزرگ، تقریباً شبیه پاشش جوشکاری | توان کم، سرعت زیاد (شدید) | انرژی ناکافی؛ مذاب خارج نشده است |
۲. پنج علت اصلی( تحلیل کمی)
۱.۲ سرعت برش: رایجترین عامل
- خطاهای سرعت تقریباً عامل ۴۰٪ مشکلات گِلِه هستند. در سرعت بیشازحد بالا، لیزر زمان کافی برای نفوذ کامل ندارد، یا جت گاز از مذاب پیشی میگیرد. گِلِه به صورت قطرههای کوچک و به راحتی قابل حذف ظاهر میشود. شیارهای روی لبهٔ برش، کشیدگی معکوس مشخصی (خطوط خمیده) نشان خواهند داد.
راهحل: سرعت را ۱۰ تا ۱۵٪ کاهش دهید. از روش جرقه استفاده کنید: اگر جرقهها به عقب (در خلاف جهت برش) کشیده میشوند، سرعت را کاهش دهید.
- سرعت بیشازحد پایین: ماده بیش از حد گرم میشود، برش پهنتر میشود و حوضچهٔ مذاب برای تخلیه توسط گاز بیش از حد بزرگ میشود. گِلِه به صورت گلولههای سنگین و کروی ظاهر میشود که به سختی حذف میشوند. لبهٔ برش ممکن است ظاهری ذوبشده و شستهشده داشته باشد.
راهحل: سرعت را ۱۰ تا ۲۰٪ افزایش دهید.
- پنجرهٔ سرعت بهینه با افزایش ضخامت باریکتر میشود. برای فولاد کربنی ۱۰ میلیمتری، این پنجره ±۸٪ است. برای ۲۰ میلیمتری، ±۵٪ است. یک تست شیب سرعت (برش خطوط با افزایشهای ۰.۱ متر بر دقیقه) حداکثر سرعت دقیق با گِلِه صفر را مشخص خواهد کرد.
۲.۲ فشار گاز کمکی: دومین متغیر بحرانی
فشار گاز به طور مستقیم بر نیروی تخلیه تأثیر میگذارد. فشار بیش از حد پایین باعث میشود مذاب در برش باقی بماند؛ فشار بیش از حد بالا نیز باعث تلاطم و ورود هوا شده و اکسیداسیون نامنظم و گِلِه ایجاد میکند.
- فشار پایین (رایجترین حالت): گِلِه به صورت قطرهای یا پلیسههای سخت و چسبنده ظاهر میشود. برش ممکن است ظاهری زبر و اکسیدشده داشته باشد.
راهحل: فشار را ۲ تا ۴ بار افزایش دهید. برای برش اکسیژنی فولاد کربنی، فشار معمول بسته به ضخامت، ۶ تا ۱۲ بار است. برای برش نیتروژنی فولاد ضدزنگ، ۱۲ تا ۲۰ بار.
- فشار بالا: ممکن است گِلِه وجود نداشته باشد، اما لبهٔ برش میتواند زبر، شیاردار یا دارای الگوی “تختهشویی” باشد.
راهحل: فشار را ۲ تا ۳ بار کاهش دهید تا برش صاف شود.
۲.۳ موقعیت فوکوس: دقت اهمیت دارد.
موقعیت فوکوس چگالی انرژی را در کف برش تعیین میکند. برای برش اکسیژنی فولاد کربنی، فوکوس معمولاً ۰.۵ تا ۱.۵ میلیمتر زیر سطح (فوکوس منفی) است. برای برش نیتروژنی فولاد ضدزنگ، فوکوس نیز کمی منفی است.
- فوکوس بیش از حد بالا (مثبت): پرتو پیش از رسیدن به کف، واگرا میشود، بنابراین کف برش باریک است و مذاب کاملاً سیال نیست. گِلِه به صورت نوار فلزی پیوستهای ظاهر میشود که میتوان آن را به صورت یک تکه جدا کرد.
راهحل: فوکوس را ۰.۵ تا ۱.۰ میلیمتر پایینتر (منفیتر) ببرید.
- فوکوس بیش از حد پایین (به شدت منفی): نقطهٔ کانونی در بالا بزرگ است و چگالی توان را کاهش میدهد. لبهٔ بالایی ممکن است گرد شود و گِلِه به صورت قطرات سنگین ظاهر شود. آیا برش ممکن است شکل “V” با کف باریکتر از بالا داشته باشد؟ در واقع، فوکوس بیش از حد پایین، برش بالایی را پهنتر میکند و گاهی اوقات کفی زبر و همراه با گِلِه ایجاد میکند، زیرا پرتو متمرکز نیست.
راهحل: فوکوس را ۰.۵ میلیمتر بالا ببرید (منفی کمتر).
۲.۴ خلوص گاز: متغیر پنهان
اکسیژن یا نیتروژن ناخالص، کارایی برش را کاهش میدهد و تقریباً همیشه گِلِه تولید میکند. برای فولاد کربنی، خلوص اکسیژن زیر ۹۹.۵٪ باعث ایجاد گِلِه سنگین و سختحذف و لبهای تیره و پولکدار میشود. برای فولاد ضدزنگ، خلوص نیتروژن زیر ۹۹.۹۹۵٪ (درجه ۴.۵) امکان اکسیداسیون را فراهم میکند و گِلِه اغلب با تغییر رنگ آبی یا زرد همراه است.
“کاهش ۲٪ در خلوص اکسیژن، سرعت برش را تقریباً ۵۰٪ کاهش میدهد و منجر به کاهش قابلتوجه کیفیت برش میشود.” اگر پس از تنظیم سرعت، فشار و فوکوس، گِلِه همچنان باقی ماند، گواهی خلوص گاز خود را بررسی کنید. یک تست ساده: یک قطعهٔ شناختهشدهٔ تمیز را با یک کپسول تازه و با خلوص بالا برش دهید. اگر گِلِه از بین رفت، منبع گاز شما آلوده است.
دلیل ایجاد پلیسه در فلز
لبهٔ برش ابتدا به درون فلز فشار میآورد. ماده تغییر شکل میدهد، سپس شروع به برش یا شکستن میکند. در نزدیکی انتهای برش، لایهٔ باقیمانده نازک میشود و تکیهگاه کمتری دارد. به جای اینکه به طور تمیز حذف شود، ممکن است از ابزار دور شده و پاره شود.
به همین دلیل است که مته اغلب در پشت یک سوراخ کامل، پلیسه ایجاد میکند، پانچ معمولاً در سمت قالب پلیسه ایجاد میکند و فرز اغلب در جایی که از قطعه کار خارج میشود، پلیسه ایجاد میکند.
لبهٔ تیز از یک ناحیهٔ کوچک برش میزند. لبهٔ فرسوده فلز بیشتری را جلوی خود هل میدهد، بنابراین برش به سایش، فشار و پخش شدن تبدیل میشود.
برش حرارتی به شکل دیگری کار میکند. لیزر، قوس پلاسما یا شعله، یک دهانهٔ باریک به نام کرف ایجاد میکند. گاز باید مادهٔ مذاب یا اکسیدشده را از طریق کف خارج کند. مادهای که در برش باقی میماند، به گِلِه یا سرباره تبدیل میشود.
۲.۵ وضعیت و هممحوری نازل
نازلی که فرسوده، پاششگرفته یا خارج از مرکز باشد، جریان گاز نامتقارن تولید میکند. این امر منجر به گِلِه تنها در یک طرف برش یا برشی با لبهای زبر در یک طرف و لبهای صاف در طرف دیگر میشود.
تست نوار چسب روش استاندارد عیبیابی است: نوار چسب را روی خروجی نازل بچسبانید، یک پالس با توان پایین شلیک کنید و بررسی کنید که علامت سوختگی در مرکز باشد. اگر چنین نبود، نازل را مرکز کنید. در صورت گرد نبودن روزنه یا تجمع پاشش در سوراخ داخلی، نازل را تعویض کنید. یک نازل فرسوده میتواند حتی زمانی که تمام پارامترهای دیگر صحیح هستند، گِلِه ایجاد کند.
۳. روال گامبهگام عیبیابی برای گِلِه
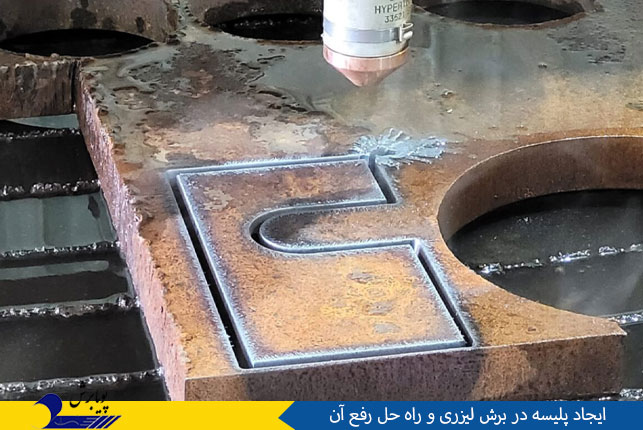
این توالی را دنبال کنید. چندین پارامتر را همزمان تغییر ندهید.
-
مرحله1 – بازرسی بصری:
– آیا گِلِه فقط در یک طرف است؟ نازل را تمیز و مرکز کنید؛ در صورت آسیبدیدگی تعویض کنید.
– آیا گِلِه به صورت نوار پیوستهای است که کنده میشود؟ فوکوس را ۰.۵ میلیمتر پایین ببرید.
– آیا گِلِه قطرهای، کوچک و گسترده است؟ فشار گاز را ۲ بار افزایش دهید؛ اگر همچنان وجود داشت، سرعت را ۱۰٪ کاهش دهید.
-
مرحله ۲ – بررسی خلوص گاز (در صورت باقی ماندن گِلِه پس از مرحله ۱):
– برای فولاد کربنی، گواهی کپسول اکسیژن را تأیید کنید (≥۹۹.۵٪). اگر در دسترس نبود، با یک کپسول شناختهشدهٔ خوب تست کنید.
– برای فولاد ضدزنگ، اطمینان حاصل کنید که درجهٔ نیتروژن حداقل ۴.۵ است.
-
مرحله ۳ – انجام تست شیب فوکوس:
– ۱۰ خط را با افستهای فوکوس از ۲- تا ۲+ میلیمتر با گامهای ۰.۵ میلیمتر برش دهید.
– لبهٔ پایینی را بررسی کنید. فوکوسی که تمیزترین لبه را بدون گِلِه دارد، بهینه است. آن را ثبت کنید.
-
مرحله ۴ – اجرای تست شیب سرعت:
– در فوکوس بهینه، خطوطی را با سرعتهای ۷۰٪ تا ۱۲۰٪ سرعت فعلی خود، با گامهای ۵٪ برش دهید.
– بالاترین سرعت با گِلِه صفر، سرعت بهینهٔ جدید شماست.
-
مرحله ۵ – تنظیم فشار گاز (تنظیم دقیق):
– هنگامی که سرعت و فوکوس تنظیم شدند، فشار را در گامهای ۱± بار تغییر دهید. اگر گِلِه به صورت قطرات ریز ظاهر شد، فشار را کمی کاهش دهید؛ اگر گِلِه سنگین و چسبنده بود، فشار را افزایش دهید.
-
مرحله ۶ – ثبت پارامترها برای آن ماده و ضخامت.
۴. ملاحظات گِلِه بر اساس نوع ماده
| ماده | گاز کمکی | نوع گِلِه | محتملترین علت | راهحل معمول |
| فولاد کربنی (کمتر از ۶ میلیمتر) | اکسیژن | قطرات کوچک، بهراحتی قابل حذف | سرعت بیش از حد بالا | کاهش سرعت ۱۰ تا ۱۵٪ |
| فولاد کربنی (بیشتر از ۱۰ میلیمتر) | اکسیژن | پلیسه سنگین و سخت | فوکوس بیش از حد بالا یا خلوص پایین | پایین آوردن فوکوس؛ بررسی خلوص اکسیژن |
| فولاد ضدزنگ (همه) | نیتروژن | ریز، رشتهای، اغلب تغییر رنگداده | خلوص پایین گاز یا سرعت بیش از حد پایین | استفاده از نیتروژن درجه ۴.۵؛ افزایش سرعت |
| آلومینیوم (نازک) | نیتروژن | نقرهای، رشتهای، چسبنده به لبه | فوکوس بیش از حد بالا؛ ویسکوزیته بالا | پایین آوردن فوکوس؛ افزایش فشار |
| فولاد گالوانیزه | نیتروژن یا اکسیژن | بسیار ریز، پودری | تراکم بخار روی | افزایش فشار؛ استفاده از نازل بزرگتر |